Deutsch
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Nachricht
Wird die integrierte Vollprozess-Zahnradbearbeitung die drei größten versteckten Beschaffungsverluste ausländischer Getriebehersteller verringern?
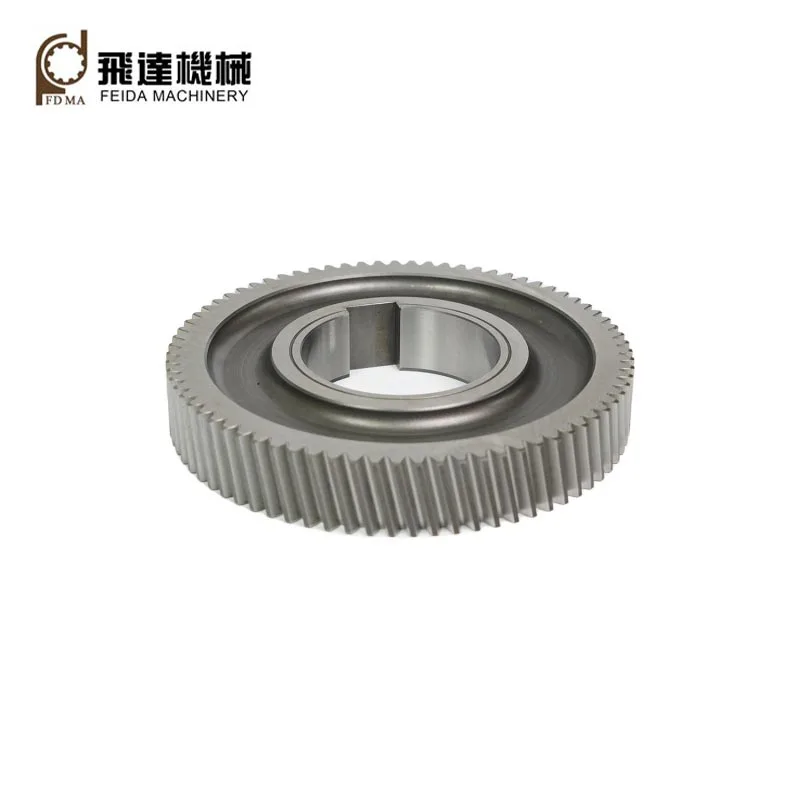
Globale Erstausrüster von Planetengetriebe und Käufer von Robotik-/Luft- und Raumfahrtkomponenten sind bei der Beschaffung ständig mit drei irreversiblen versteckten Kosten konfrontiertInnenzahnräder aus Metall: Verstreute, separate Verarbeitungsbetriebe unterbrechen die Rückverfolgbarkeitsketten der Produktion und machen es unmöglich, vollständige Material- und Präzisionstestdateien für Fabrikaudits durch Dritte einzureichen; Einfache einschichtige Kunststoffverpackungen versagen bei feuchten Langstreckentransporten auf dem Seeweg, was zu Zahnoberflächenrost und Maßabweichungen nach der Ankunft des Containers führt. In kleinen Bearbeitungswerkstätten mangelt es an kompletter Wärmebehandlungs- und Schleifausrüstung, was zu einer instabilen Zahnpräzision führt, die die Vibrationen des Reduziergetriebes und die Ausfallraten vor Ort nach der Montage erhöht. Feidas voll integrierte Metall-Innenzahnradproduktion in voller Kette umfasst Schmieden, Feinbearbeitung, Wärmebehandlung, Präzisionsschleifen und mehrschichtige Rostschutzverpackung, vereint alle Produktionsglieder in einer Fabrik und löst Auditdokument-Mängel, Rostrisiken beim Seetransport und instabile Getriebepräzisionsprobleme für Getriebeausrüstungshersteller weltweit.
1. Die vollständige Produktionskette mit geschlossenem Kreislauf ermöglicht eine vollständige Chargenrückverfolgbarkeit für globale Fabrikaudits
Die meisten kleinen Zahnradbearbeitungsanbieter übernehmen nur einzelne Arbeitsschritte wie Drehen oder Wälzfräsen, Schmieden und Wärmebehandlung und werden an verschiedene Werkstätten von Drittanbietern ausgelagert. Rohmaterial-Wärmezahlen, Wärmebehandlungshärteaufzeichnungen und Schleifinspektionsdaten können nicht in eine einheitliche Chargendatei integriert werden. Europäische und nordamerikanische Markenprüfer für Getriebeausrüstung werden die Überprüfung der Lieferantenqualifikation aussetzen, wenn vollständige Prozesse zur Rückverfolgbarkeit fehlen. Diese Fabrik führt alle neun Kernarbeitsabläufe in unabhängigen Werkstätten durch und zeichnet Testdaten jedes Glieds für jede Charge von Innenrädern auf. Vollständige einheitliche Prüfberichte einschließlich Legierungszusammensetzung, Zahnprofilpräzision und Härte können jederzeit exportiert werden, sodass Käufer das internationale Lieferantenaudit reibungslos bestehen können, ohne dass zusätzliche Kosten für Tests durch Dritte entstehen.
2. Mehrstufiges Präzisionsschleifen stabilisiert die Zahngenauigkeit der Güteklasse ISO/DIN 8–10 bei der Massenproduktion
Zerspanungsbetriebe ohne spezielle Zahnradschleifausrüstung verlassen sich nur auf das Grobwälzfräsen; Die Rauheit der Zahnoberfläche und die Teilungsabweichung überschreiten nach längerem Hochlastbetrieb die Standardgrenzen, was zu übermäßigem Geräuschpegel, Vibrationen und vorzeitigem Zahnverschleiß nach der Montage führt. Feida rüstet spezielle Zahnradschleifmaschinen für die Endbearbeitung nach der Wärmebehandlung aus und kontrolliert Evolventenprofilfehler und kumulative Teilungsfehler innerhalb des ISO-Standardtoleranzbereichs. Die Überprüfung der Alterung in der kontinuierlichen Massenproduktion zeigt, dass das Innenzahnrad auch nach Tausenden von Stunden zyklischen Lastbetriebs eine stabile Eingriffsgenauigkeit beibehält, wodurch die Wartung nach dem Verkauf, die durch anormale Vibrationen des Untersetzungsgetriebes verursacht wird, für Hersteller von Robotern und Schwermaschinen drastisch reduziert wird.
3. Durch die gezielte Abstimmung des Legierungsmaterials werden Zähigkeit und Verschleißfestigkeit der Zahnoberfläche ausgeglichen
Viele Getriebelieferanten verwenden einheitliche, universelle Stahlwerkstoffe für alle Arbeitsbedingungen und versäumen dabei, zwischen den Anforderungen von Automatisierungsgeräten mit geringer Belastung und den Anforderungen von Schwermaschinenanwendungen mit hoher Belastung zu unterscheiden. Dünne Zahnoberflächen aus gewöhnlichem Kohlenstoffstahl verschleißen bei häufigen Stoßbelastungen schnell, während Vollhartlegierungsrohlinge insgesamt an Zähigkeit mangeln und bei wechselnder Belastung leicht reißen. Das Werk stellt passende Metallrohlinge getrennt entsprechend den Betriebsparametern der Kundenausrüstung bereit: legierter 40Cr/42CrMo-Stahl für Schwerlast-Planetengehäuse, aufgekohlter 16MnCr5-Stahl für Luft- und Raumfahrtgetriebe, 6061-Aluminiumlegierung für leichte Roboterantriebe. Die geschichtete Materialformel gewährleistet gleichzeitig Schlagfestigkeit des Getriebekörpers und eine hohe Härte der Zahnoberfläche, wodurch der gesamte Wartungszyklus des Untersetzungsgetriebes erheblich verlängert wird.
4. Die mehrschichtige VCI-Rostschutzverpackung eliminiert Zahnkorrosionsdefekte beim Seetransport
Gewöhnlichen Einzelkartonverpackungen fehlen Maßnahmen zur Feuchtigkeitsisolierung; Containerkondensation während grenzüberschreitender Seefracht erzeugt winzige Rostflecken auf präzisen Zahnoberflächen, die nach dem Auspacken direkt zum Versagen des Eingriffs führen. Die Fabrik formuliert klassifizierte Verpackungsschemata basierend auf der Getriebegröße und dem Transportzyklus: Kleine Präzisionsgetriebe verwenden Kunststoff-Innenboxen + VCI-Rostschutznetzbeutel; Für mittlere und große Werkstücke wird eine rostfreie Papierverpackung + Luftpolsterfolie verwendet. Große Massenbestellungen werden in versiegelte Holzkisten mit Trockenmittel geladen. Die mehrschichtige Feuchtigkeitsbarrierenstruktur passt sich langen Seetransporten an tropische und küstennahe Feuchtgebiete an und stellt sicher, dass die Zahnoberflächen bei der Ankunft im Lager intakt und ohne Korrosion bleiben.
5. Das vollständige Modulspektrum verkürzt den Iterationszyklus für Prototypen für Forschungs- und Entwicklungsteams
Die meisten Getriebehersteller haben nur Teilmodulspezifikationen auf Lager; Kundenspezifische ultrafeine M0,5-Innenzahnräder oder M8-Innenzahnräder mit großem Modul erfordern lange Form- und Werkzeugvorbereitungszyklen, was den Testfortschritt für neue Untersetzungsgetriebe-Prototypen verzögert. Das Werk verfügt über komplette Bearbeitungswerkzeuge, die den gesamten Modulbereich M0,5–M8 abdecken und die kundenspezifische Entwicklung von Stirnrad- und Schrägverzahnungen unterstützen. Der Musterlieferungszyklus wird innerhalb von 20 Arbeitstagen kontrolliert, was den Forschungs- und Entwicklungsteams in den Bereichen Robotik und Luft- und Raumfahrt hilft, die Verifizierung neuer Getriebeprodukte und den Markteinführungsrhythmus zu beschleunigen.
6. Ein unabhängiges QC-Labor führt vor dem Versand eine 100 % vollständige Inspektion durch
Verarbeitungsbetriebe ohne spezielle Prüfausrüstung führen nur Stichprobenkontrollen durch, und nicht qualifizierte Zahnräder mit Zahnprofilen außerhalb der Toleranz fließen leicht in fertige Aufträge ein, was zu Verlusten bei der Nacharbeit bei der Massenmontage bei nachgelagerten Untersetzungsgetriebefabriken führt. Das unabhängige Prüflabor ist mit CMM-Koordinatenmessgeräten, umfassenden Zahnraddetektoren und Härteprüfgeräten ausgestattet und führt an jedem fertigen Innenzahnrad umfassende Maß-, Präzisions- und Härteprüfungen durch. Nicht qualifizierte Produkte werden vor dem Verpacken aussortiert, wodurch das Risiko einer Chargenqualitätsabweichung durch Stichprobenprüfungen bei Exportgroßbestellungen vermieden wird.
Ähnliche Neuigkeiten
- Was macht Metallkegelräder für die industrielle Kraftübertragung zuverlässig?
- Wie verbessern Spiralkegelräder die Kraftübertragung in anspruchsvollen Maschinen?
- Was macht Kettenräder für eine zuverlässige Kraftübertragung unerlässlich?
- Wie verbessern Innenverzahnungen Präzision und Kraftübertragung?
- Welche kostspieligen nachgelagerten Ausfälle sind auf übersehene Lücken im Herstellungsprozess der Keilwelle zurückzuführen?
- Warum werden Schrägverzahnungen aus Kunststoff zu einer zuverlässigen Wahl für moderne mechanische Systeme?
Hinterlassen Sie mir eine Nachricht