Deutsch
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Nachricht
Welche kostspieligen nachgelagerten Ausfälle sind auf übersehene Lücken im Herstellungsprozess der Keilwelle zurückzuführen?
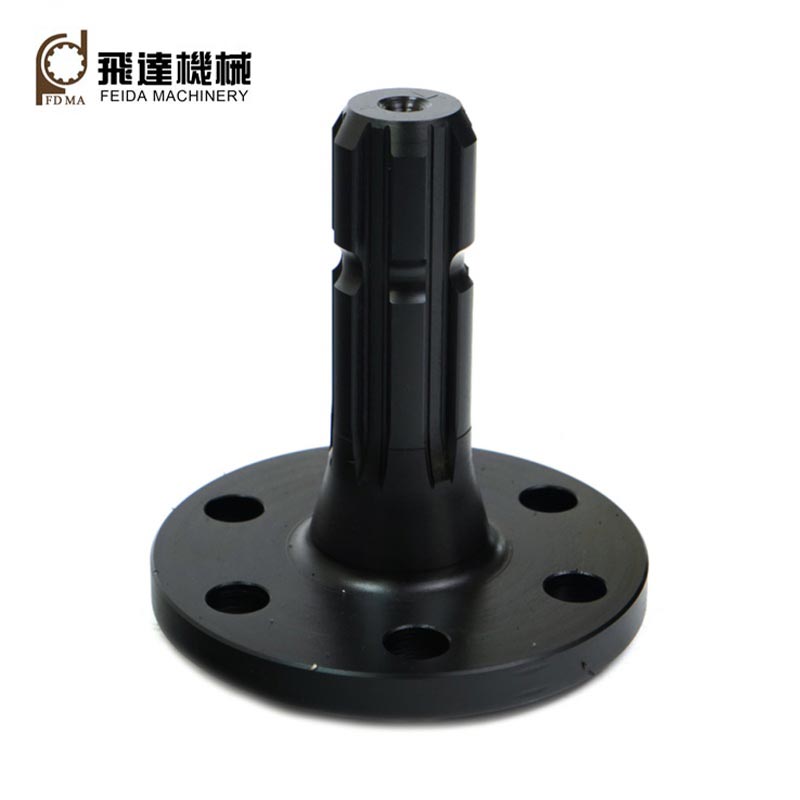
Feida-MachiningRechteckige KeilwelleDer Service umfasst die DFM-Überprüfung vor der Produktion, die Präzisionsveredelung nach der Wärmebehandlung und die Dokumentation der Materialleistung in kompletten Chargen, wodurch Ermüdungsbrüche, Prüfungsbarrieren und Risiken bei der Nacharbeit von Prototypen für grenzüberschreitend tätige Maschinenhersteller gemindert werden.
1. Die Präzisionsbearbeitung nach dem Abschrecken gleicht wärmebedingte geometrische Verzerrungen der Splines aus
Viele Unterauftragswerkstätten führen das gesamte Keilwellenfräsen vor dem Abschrecken durch, ohne Nachbearbeitung nach dem Härten. Die durch Abschreckung verursachte Umverteilung der Eigenspannung führt zu Wellenverbiegungen, Zahnteilungsabweichungen und Flankenparallelitätsfehlern, die nicht durch vorläufige Weichzustandsbearbeitung korrigiert werden können. Unter dem für Land- und Baumaschinen typischen wechselnden Stoßdrehmoment tragen nur Teilverzahnungen die übertragene Last, was zu Spannungskonzentrationen an den Zahnwurzeln und einer frühen Ermüdungsrissbildung führt. Feida-Machining behält sich ein kontrolliertes Schlichtaufmaß vor und führt nach dem Härten und Anlassen ein präzises Keilwellenschleifen durch. Kritische geometrische Toleranzen, einschließlich Zahnabstand, Flankenparallelität und Wellenkoaxialität, bleiben innerhalb der Spezifikationsgrenzen der DIN5461, wodurch eine gleichmäßige Lastverteilung auf mehrere Zähne gewährleistet und die Lebensdauer der Komponenten unter Betriebsumgebungen mit zyklischer Stoßbelastung verlängert wird.

2. Durch die interne End-to-End-Verarbeitung werden vollständige Material- und Prozessrückverfolgbarkeitsaufzeichnungen gespeichert
Wenn Rohmaterialschneiden, Spline-Bearbeitung, Wärmebehandlung und Oberflächenveredelung auf mehrere externe Subunternehmer aufgeteilt werden, können Hersteller keine einheitlichen Archive auf Chargenebene zusammenstellen, einschließlich Stahlqualitäts-MTC, Abschrecktemperaturprotokollen und abschließenden Maßkontrollberichten. Internationale Ausschreibungsaudits für Maschinen erfordern eine vollständige Rückverfolgbarkeit der Komponenten. Fragmentierte Lieferketten führen zur Ablehnung der Vorqualifizierung. Feida führt den gesamten Fertigungsablauf in seiner eigenen Anlage durch. In jeder Charge werden Rohbarrenidentifikation, Wärmebehandlungskurvenaufzeichnungen und CMM-Inspektionsdaten gespeichert. Vollständige englischsprachige Dokumentenpakete sind bei der Auslieferung verfügbar und helfen OEM-Kunden dabei, die Lieferantenauditanforderungen zu erfüllen, ohne teure erneute Tests durch Dritte durchführen zu müssen.
3. Die kontrollierte Oberflächenqualität der Zahnflanken unterdrückt das Risiko von Reibkorrosion und Verschleiß
Raue, schlecht bearbeitete Keilzahnflanken erzeugen Mikrounebenheiten. Ein geringfügiger relativer Schlupf zwischen der Welle und der Gegennabe unter kontinuierlichen, von der Maschine erzeugten Vibrationen führt zu abrasiven Oxidablagerungen (Passungsrost). Diese harten Partikel zirkulieren innerhalb des Passungsspiels und schleifen die Kontaktflächen kontinuierlich ab, wodurch sich das Spiel vergrößert und Übertragungsgeräusche sowie schließlich ein Fressen entstehen. Feida optimiert die Vorschubparameter für Spline-Schleifoperationen und erzielt so gleichmäßige Zahnflankenoberflächen mit geringer Rauheit. Die kontrollierte Oberflächenqualität reduziert Mikrokontaktpunkte, die Schäden durch Reibverschleiß verursachen, und stabilisiert die langfristige Übertragungsleistung für im Freien arbeitende mobile Maschinen, die Staub und Vibrationen ausgesetzt sind.
4. Die DFM-Überprüfung in der Frühphase identifiziert Spline-Strukturrisiken vor formalen Werkzeuginvestitionen
Zahlreiche Anbieter kundenspezifischer Teile halten sich strikt an die Zeichnungen der Kunden, ohne eine Bewertung der Herstellbarkeit vorzunehmen. Einige in der Zeichnung definierte Spline-Wurzel-Verrundungsradien, dünnwandige Wellenabschnitte oder ungewöhnliche Zahnbreitenkombinationen führen zu schwer zu behebenden Gefahren durch Abschreckrisse oder unerreichbaren Toleranzanforderungen. Probleme treten erst auf, nachdem Schneidwerkzeuge bestellt und Prototypenteile hergestellt wurden, was zu Überarbeitungen der Zeichnungen, zusätzlichen Werkzeugkosten und Verzögerungen im Projektplan führt. Das Maschinenbauteam von Feida führt im RFQ-Stadium eine DFM-Bewertung durch und überprüft dabei die Spline-Wurzel-Entlastungsrundungen, die Abschnittsdickenverteilung und die Realisierbarkeit der Toleranzen. Potenzielle fertigungsbedingte Fehlerarten werden vor der Werkzeugherstellung erkannt, wodurch kostspielige Redesign-Zyklen in der Spätphase für OEM-Entwicklungsprojekte für neue Produkte eingespart werden.
5. Durch die Abstimmung der Materialqualität werden die Zielvorgaben für Schlagzähigkeit und Oberflächenhärte ausgeglichen
Eine falsche Auswahl der Stahlsorte führt zu widersprüchlichen Leistungsergebnissen: Niedriglegierter Kohlenstoffstahl erreicht Oberflächenhärte, weist jedoch keine Kernzähigkeit auf und reißt unter plötzlichen Stoßbelastungen; Überlegiertes Material birgt ein übermäßiges Abschreckungsverzugsrisiko und erhöht die Komponentenkosten unnötig. Feida wählt und überprüft den Werkstückstahl gemäß den dokumentierten Drehmoment- und Stoßbelastungsanforderungen der Ausrüstung. Die Parameter für das Abschrecken sind darauf abgestimmt, die Verschleißfestigkeit der Zahnflanken und die Schlagzähigkeit des Wellenkerns in Einklang zu bringen und so sowohl einen spröden Zahnfußbruch als auch einen schnellen Flankenabrieb bei unterschiedlichen Maschinenanwendungen im Betriebszustand zu vermeiden.
6. Projektspezifische Maßkontrollprotokolle garantieren die Konsistenz über Chargen hinweg
Bei kundenspezifischen Keilwellenaufträgen in kleinen Stückzahlen erfolgt die Überprüfung der Abmessungen oft nur stichprobenartig. Ohne feste Checklisten für Prüfpunkte, die Zahndicke, Teilungsakkumulationsfehler und Rundlauffehler abdecken, kommt es zwischen den Produktionschargen zu merklichen Leistungsschwankungen. Beim Einbau in fertige Maschinen führen inkonsistente Spline-Fit-Eigenschaften zu unterschiedlichen Feldausfallraten. Feida wendet projektspezifische Inspektionschecklisten für jede kundenspezifische Spline-Wellenbestellung an und führt KMG-Messungen an wichtigen Spline-Geometrieindikatoren durch. Einheitliche Abnahmekriterien werden Charge für Charge durchgesetzt, wodurch die Austauschbarkeit für OEM-Montagelinien für die Serienproduktion stabilisiert wird.
Ähnliche Neuigkeiten
- Wie verbessern Spiralkegelräder die Kraftübertragung in anspruchsvollen Maschinen?
- Was macht Kettenräder für eine zuverlässige Kraftübertragung unerlässlich?
- Wie verbessern Innenverzahnungen Präzision und Kraftübertragung?
- Warum werden Schrägverzahnungen aus Kunststoff zu einer zuverlässigen Wahl für moderne mechanische Systeme?
- Kann die interne Spline-Produktion die kostspieligen Probleme von Maschinenherstellern mit Feldausfällen lösen?
- Wird die integrierte Vollprozess-Zahnradbearbeitung die drei größten versteckten Beschaffungsverluste ausländischer Getriebehersteller verringern?
Hinterlassen Sie mir eine Nachricht